信息来源:www.cssjlgj.com | 发布时间:2026年10月12日
一、热处理整体流程概述
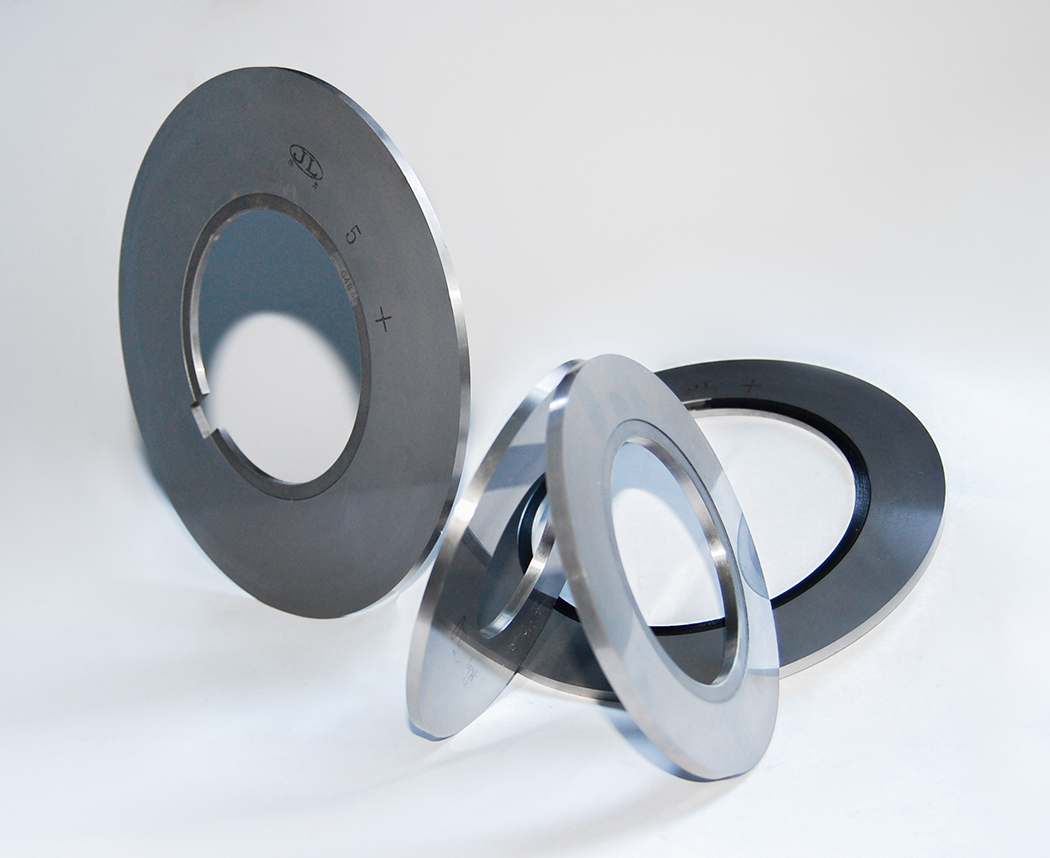
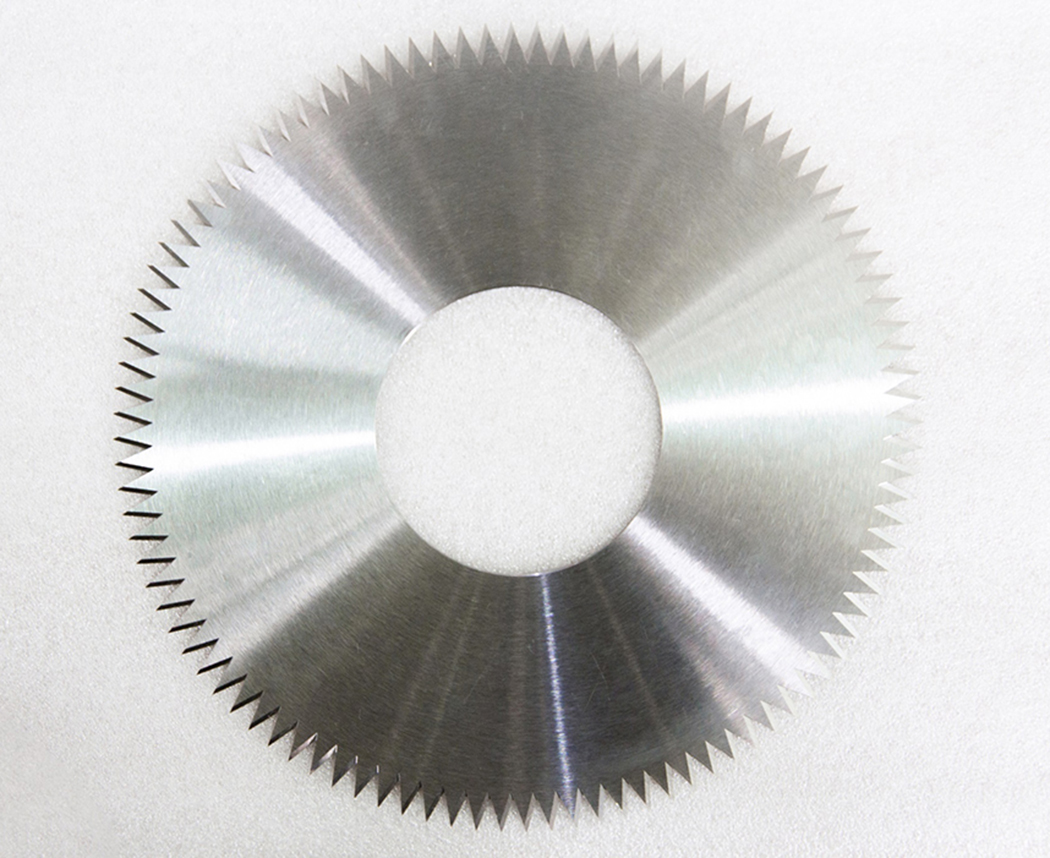
分切圆刀的热处理属于精密工具钢热处理,整套工序一般包含原材料预备热处理、粗加工后淬火、回火,部分工况刀具会增加深冷处理、去应力回火。整套工艺的目标是让刃口获得合适硬度,同时保留基体韧性,降低热处理变形、开裂风险,保障刀具在高速剪切、反复冲击工况下稳定使用。不同材质(高速钢、硬质合金、合金工具钢)的热处理方案差异较大,下面以常用的合金工具钢与高速钢圆刀为主介绍。
二、预备热处理
预备热处理安排在毛坯锻造之后、粗加工之前,常见为球化退火。
锻造后的钢材内部晶粒粗大,组织不均匀,硬度偏高,不利于后续车削、钻孔等机加工。球化退火通过缓慢升温、保温、随炉缓慢冷却,把钢材内部片状碳化物转化为球状颗粒,降低材料硬度,改善切削加工性能。同时释放锻造产生的内应力,减少后续精加工以及后面热处理阶段的变形倾向。
部分毛坯如果应力较小,也可采用完全退火,以细化晶粒、均匀组织为主要目的。
三、淬火工艺
淬火是决定刀具硬度的核心工序,分为预热、升温保温、冷却三个阶段。
1. 预热
圆刀属于薄盘类零件,厚薄存在差异,直接高温升温会产生较大温差,容易引发变形甚至开裂。一般设置一级或两级预热,先在较低温度充分保温,让工件整体温度趋于均匀,再进入高温加热区。高速钢材质刀具多采用两级预热。
2. 奥氏体化保温
按照钢材牌号设定加热温度与保温时长,使基体组织转变为奥氏体,碳化物充分溶入基体。保温时间需要合理把控:保温不足,碳化物溶解不充分,淬火后硬度达不到设计要求;保温时间过长,晶粒持续长大,材料韧性下降,刀具容易崩刃。
3. 冷却
冷却方式根据材料选择。合金工具钢可采用油冷;高速钢常用气淬,在真空热处理炉内通入高压惰性气体实现均匀冷却。冷却的核心是控制冷却速率,在保证组织转变的同时,控制盘状圆刀的变形量。
很多高精度分切圆刀会选用真空淬火。真空环境可以减少刀具表面氧化、脱碳,保证刃口表面质量,减少后续磨削余量,适合对外观、尺寸精度要求较高的产品。盐浴淬火在部分场景仍有应用,但表面清理工序更多。
四、深冷处理(可选工序)
淬火完成工件冷却至室温后,可增加深冷处理。将工件置于低温环境保温,促使残余奥氏体进一步转变,提升硬度与尺寸稳定性,同时析出细小碳化物,改善耐磨性。
深冷处理可以降低刀具长期使用过程中的尺寸变化,适合高速分切、精密窄幅分切的圆刀。但工艺参数需要匹配材质,不当的深冷参数会增加内应力,提升开裂风险,并非所有分切圆刀都需要安排该工序。
五、回火工艺
淬火后的工件内部应力很高,脆性偏大,必须进行回火。回火可以消除淬火残余应力,调整硬度与韧性配比,稳定金相组织,防止刀具在存放或者使用阶段自发开裂。
1. 一次回火:基础去应力,降低脆性;
2. 多次回火:高速钢刀具普遍采用多次回火。每次回火保温后冷却,再次回火,逐步分解残余奥氏体,释放应力。
回火温度直接决定成品硬度。刃口硬度偏高,耐磨表现更好,但韧性下降,遇到冲击容易崩刃;硬度偏低,韧性更好,但刃口磨损速度会加快。工艺人员会结合客户分切物料(薄膜、无纺布、纸张、金属箔)来设定目标硬度区间。
六、后续去应力处理(可选)
刀具完成粗磨之后,部分高精度圆刀会增加低温去应力回火。磨削加工会引入磨削应力,低温去应力可以释放磨削产生的应力,避免成品在使用中发生尺寸漂移,保障分切间隙稳定,多用于薄型、高精度圆刀。