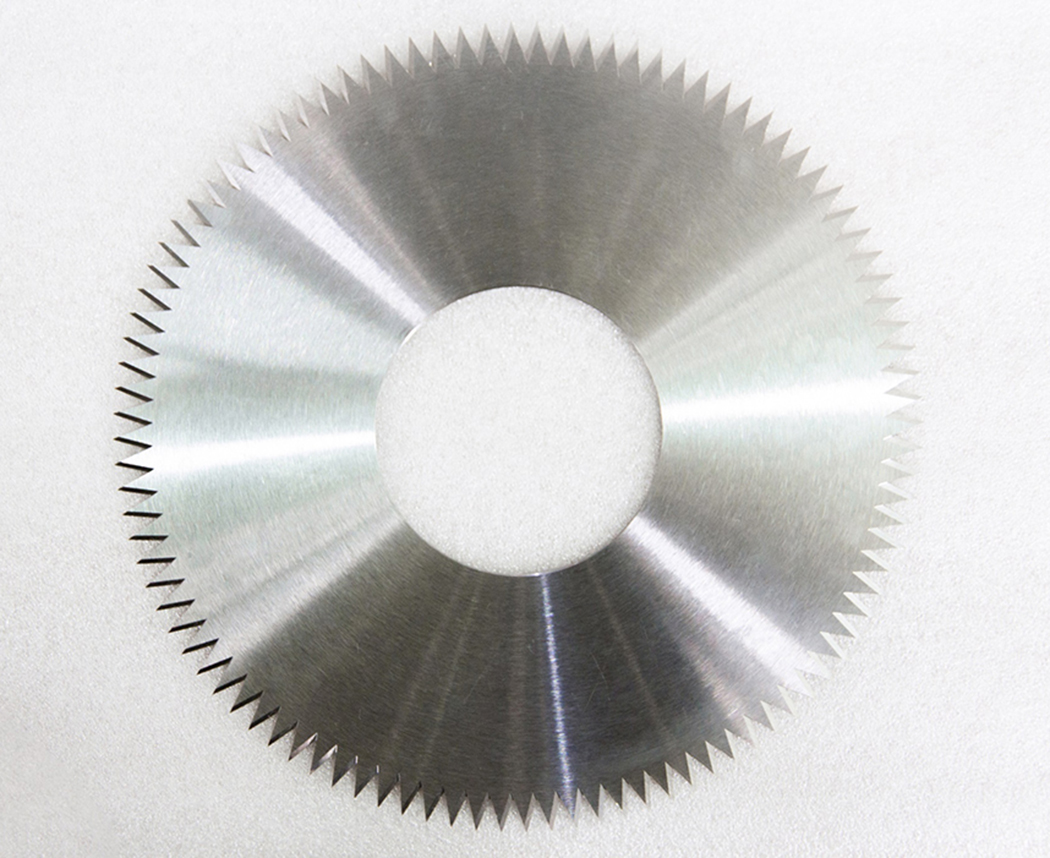
钨钢切管锯片日常维护时需要注意哪些
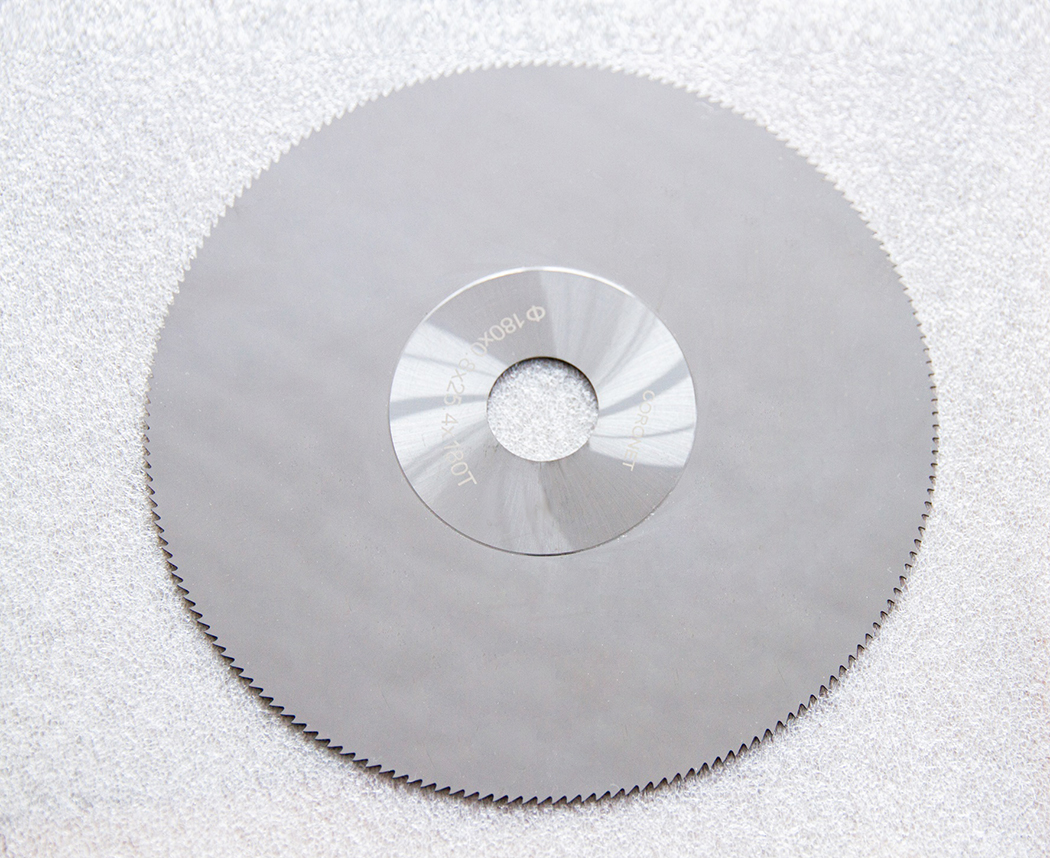
钨钢切管锯片刀头硬度高但抗冲击性能偏弱,刃口精密,日常维护围绕清洁、检查、冷却、修磨、存放、拆装防护开展,减少崩齿、基体变形、过早磨损等问题。信息来源:www.cssjlgj.com | 发布时间:2026年10月08日
一、每次作业后的清洁处理
每次切割作业结束后,及时清理锯齿、锯片基体上附着的金属切屑、切削油、积屑瘤。可采用软毛刷、无尘棉布清理,不使用硬质钢铲、钢丝刷刮擦刃口,防止划伤钨钢刀头与锯片基体表面。
清理完成后将锯片完全擦干,去除残留切削液。潮湿工况下,可在锯片基体与齿部薄涂防锈油,避免长期存放产生锈蚀,锈斑会破坏锯片动平衡,增加切割振动。清理时同步检查内孔、法兰贴合面,清除油污杂质,避免装配后出现偏摆。
二、作业前后的外观与工况检查
开机前目视检查锯片状态,查看钨钢齿头有无崩缺、裂纹、掉齿,基体有无扭曲、变形,焊缝位置有无开裂。发现缺陷的锯片不要投入切割作业,防止使用中出现安全风险。
检查设备主轴、法兰盘,法兰接触面保持平整洁净,两片法兰规格保持一致,安装后确认锯片无明显跳动。新锯片或修磨后的锯片,装配完成后先空转一段时间,确认运转平稳再进行管材切割。
切割过程留意设备振动、噪音变化与管材切口状态。出现切口毛刺明显增大、切割阻力上升、异响加剧,应停机检查,不要继续带故障切割。同时观察冷却润滑系统,确认喷嘴通畅,切削液可以持续覆盖切削区域。
三、切削冷却与参数管控
根据管材材质选用适配切削液或微量润滑介质,尽量避免长时间干切。持续冷却能够带走切削产生的热量,防止钨钢刀头高温退火,降低刀头硬度,加速磨损。
控制合理的进给速度与主轴转速,避免进给冲击、强行下压管材。钨钢刀头不耐瞬时冲击,管材夹持不稳、进给过猛容易造成崩齿。切割薄壁管材时,降低进给量,减小齿部载荷,减少振动带来的齿部损伤。
四、锯片修磨管理
当出现切口质量变差、负载明显升高、刃口出现正常磨损时,及时送专业机构修磨,不要等到齿头严重缺损再处理。修磨需要保留锯片原有齿形、前角、后角参数,不可随意改动齿部几何角度,同时保证修磨后动平衡达标。
单次研磨量控制合理,避免过度磨削造成刀头损耗。如果钨钢齿大面积崩损、基体出现裂纹,一般不建议修复,可评估更换新锯片。
五、拆卸与存放防护
拆卸、搬运锯片时,佩戴防护手套,避免磕碰、撞击锯齿部位,不要徒手触摸锋利刃口。
暂时不使用的锯片优先采用垂直吊挂存放;如果平放存放,不可在锯片上方堆叠重物,防止基体受压变形。存放环境保持干燥通风,远离腐蚀性气体与潮湿区域,不同规格锯片分开存放,避免齿头互相碰撞。长期存放前完成清洁、干燥与防锈处理。
上一条:
没有了