信息来源:www.cssjlgj.com | 发布时间:2026年09月28日
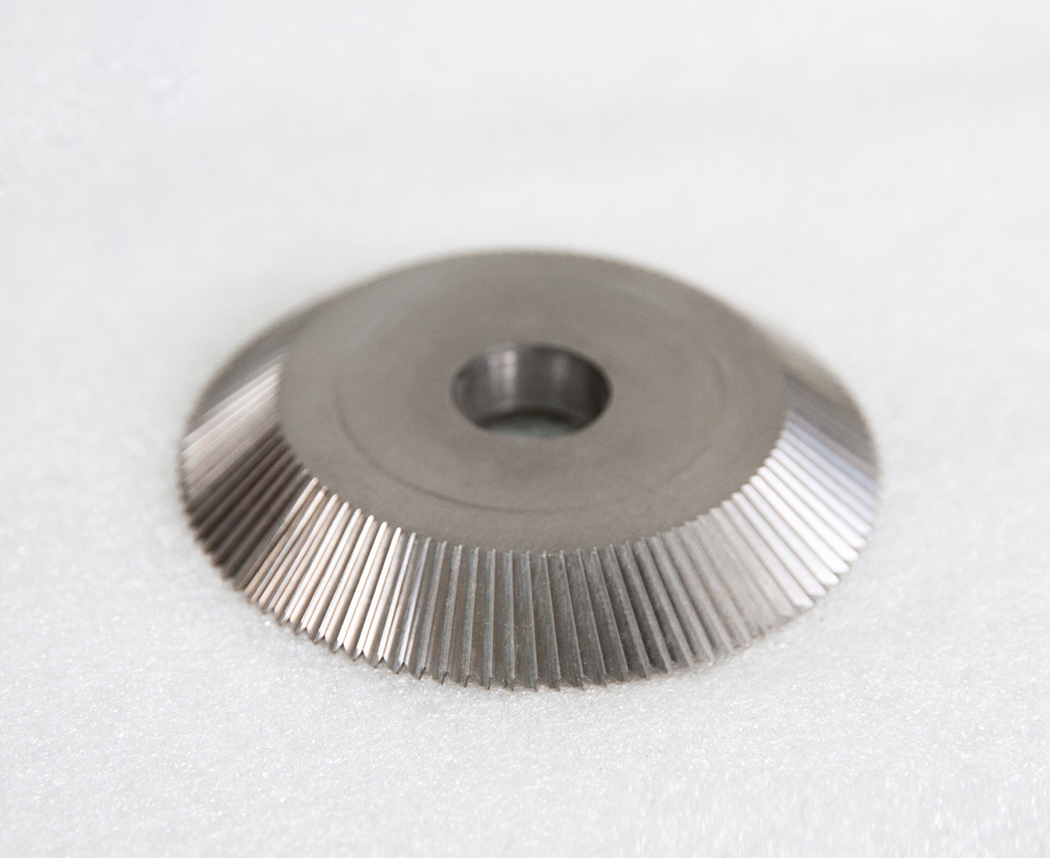
高速钢单角铣刀属于铲齿成型铣刀,核心特征为齿背为铲背曲面,重磨仅允许刃磨前刀面,严禁磨削齿背,否则会改变刀具原始成型角度,造成工件角度超差。刀尖磨损分为轻度磨损、中度磨损、崩刃类重度损伤,需按损伤等级分级处置,同时配套刃磨工艺、检验及预防性管控。
一、磨损等级判定与对应处理措施
1. 轻度刀尖磨损(正常磨耗,无崩缺,刃口后刀面磨损宽度≤0.1~0.15mm)
特征:刀尖圆弧均匀磨损,无缺口、裂纹,仅后刀面出现均匀磨痕,加工工件角度、粗糙度仍合格,切削声音平稳,无明显振纹。
处理方案:可继续短期使用,同步做好监测。
降低切削线速度,适当增加切削液供给,减少磨损进一步发展;
每加工一定数量工件抽检工件角度与表面质量;
达到规定磨损限值后立即下线重磨,不允许超限使用,防止出现刀尖崩损。
2. 中度刀尖磨损(后刀面磨损宽度>0.15mm,无崩刃,刃口钝化)
特征:刀尖明显变钝,切削阻力增大,加工表面粗糙度变差,切削温度上升,易产生积屑瘤,工件角度存在漂移趋势,必须下线重磨。
关键原则:高速钢铲齿单角铣刀只磨前刀面,不磨齿背(后刀面)。齿背是出厂铲削成型的成型曲面,一旦磨削齿背,刀具原始锥角、成型角度会发生改变,刀具直接报废。
1. 砂轮选型:选用白刚玉(WA)砂轮;粒度 60#~80#,中软硬度(K/L);
2. 刃磨操作要点
刃磨前清理刀具齿间切屑、油污;检查刀具有无裂纹;
保持前刀面原有前角角度,沿前刀面进行薄层磨削,控制单次磨削进给量,严禁大进给干磨;
全程采用充分冷却(磨削液),控制磨削区域温度,杜绝磨削烧伤(高温会造成高速钢刃口回火,硬度下降,刀具提前失效);
刃口做轻微钝化处理,消除刃口微小毛刺,避免再次加工时微崩尖。
3. 重磨后检验项目
用工具显微镜 / 投影仪检查成型角度,确认与原刀具角度一致;
检查刃口直线度,无烧伤、裂纹;
检测径向圆跳动;
试切验证,确认工件角度、表面粗糙度满足工艺要求后方可上线使用。
3. 重度损伤(刀尖崩刃、缺口、磨削烧伤、热裂纹)
特征:刀尖存在缺口、崩尖、锯齿状缺损,或刃口出现蓝黑色烧伤变色、目视可见裂纹。
处理方案:
1. 小范围局部崩缺:在不破坏成型角度前提下,刃磨前刀面将崩缺区域完全去除;重磨后必须进行角度检测。若崩缺已经靠近刀具齿根,去除余量过大,刀具有效齿厚不足,则直接判定报废。
2. 出现磨削烧伤、热裂纹:裂纹会在切削冲击下持续扩展,不建议修复,直接报废,不可继续上机,防止加工中发生掉齿,损坏工件与机床。
二、重磨限制与寿命边界
1. 可重磨次数:由铲背量决定。铲齿铣刀齿背预留的铲背量是重磨余量,随着多次重磨前刀面,齿厚逐步减小;当齿厚不足、铲背余量耗尽,刀具无法再次重磨,应报废。
2. 禁止行为:禁止手工砂轮随意打磨刀尖、禁止打磨齿背成型曲面、禁止无冷却干磨。
3. 涂层刀具备注:如果是带 TiN/TiCN 涂层的高速钢单角铣刀,重磨前刀面后,原有涂层会被去除;若需要恢复涂层性能,重磨完成后可重新涂层。
三、磨损后的工艺优化(避免快速再次磨损)
刀具重磨上机后,需排查原磨损诱因,调整切削参数:
1. 若为磨粒磨损:降低切削速度,检查工件材料是否含硬质夹杂;铸铁、玻纤类材料减小切削深度。
2. 若伴随积屑瘤、粘刀:更换适配切削液,降低每齿进给;加工铝、铜、不锈钢可适当提高线速度,减少积屑瘤。
3. 刀尖频繁崩尖:减小切入冲击,降低单次切深;检查机床、刀杆装夹刚性,消除振动;优先选用 M35/M42 含钴高速钢刀具。
四、日常预防性管控
建立刀具磨损巡检制度,设定磨损极限,做到定时抽检;
刀具存放做好防锈,刃口避免磕碰;
装夹时保证铣刀杆无跳动,夹紧可靠,降低切削振动带来的刀尖加速磨损。