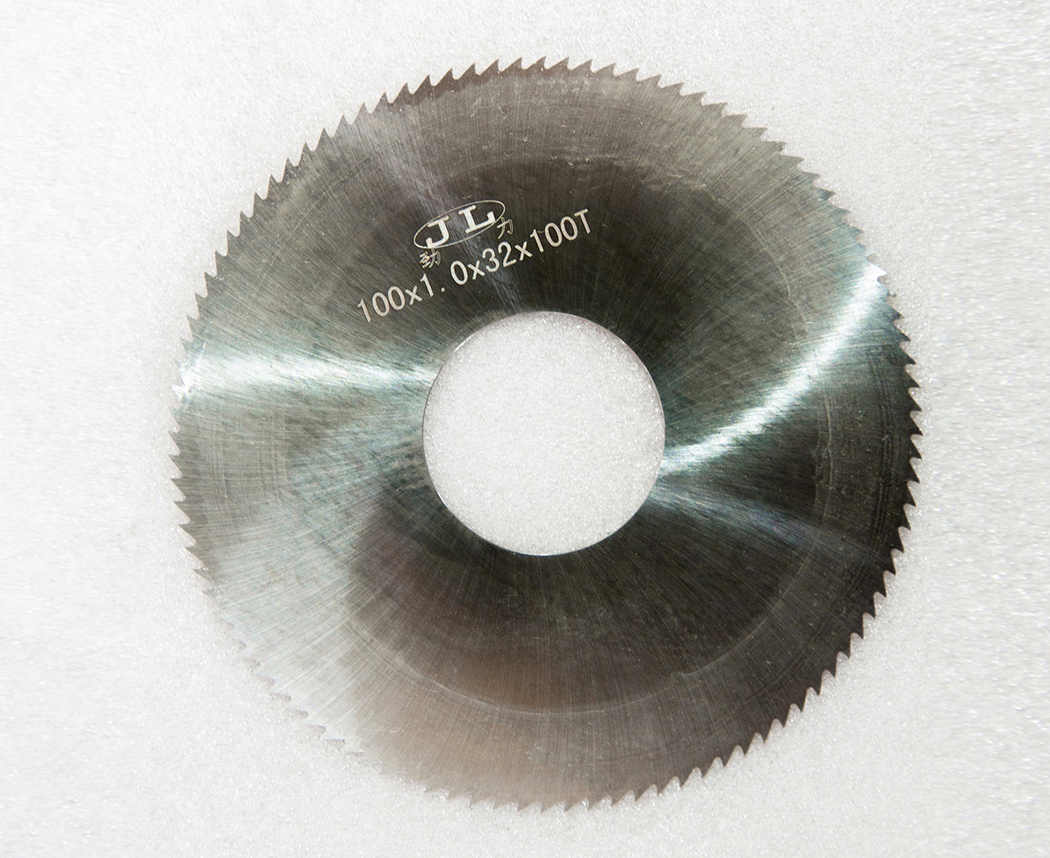
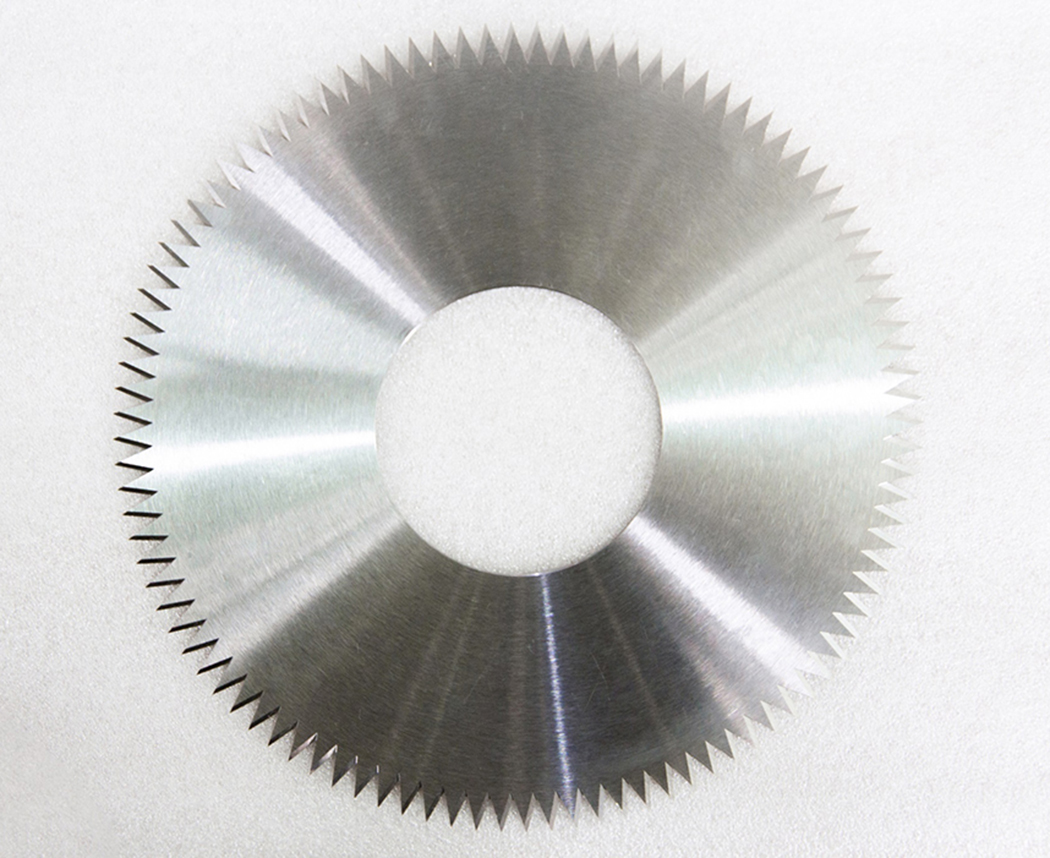
高速钢锯片铣刀适合加工哪些工件材料
高速钢锯片铣刀(常规 M2、M35、M42 含钴高速钢)依靠良好韧性、可磨性,适合中低切削速度、间断切削的开槽、切断、切缝加工,适配材料如下,同时标注选型差异与限制:信息来源:www.cssjlgj.com | 发布时间:2026年09月21日
一、推荐加工材料
1. 普通碳素结构钢:Q235、45# 钢、A3 钢。M2 高速钢即可满足,广泛用于零件切断、窄槽加工,切削经济性好。
2. 低合金结构钢:40Cr、20CrMnTi 等调质 / 未调质低合金钢,适合常规开槽、切断;调质硬度不宜过高(一般≤28HRC)。
3. 不锈钢:201、304、316 奥氏体不锈钢,优先选用 M35/M42 含钴高速钢。钴提升红硬性,降低加工冷作硬化带来的快速磨损、卷刃风险。
4. 铜及铜合金:紫铜、黄铜、青铜。塑性大易产生积屑瘤,一般选用大前角齿形,充分冷却。
5. 铝及铝合金:纯铝、6061、6063、5052 等。铝粘刀明显,采用大前角、抛光刃口锯片,配合专用切削油。
6. 铸铁类:灰铸铁 HT200、HT250。材料脆性,切屑呈崩碎状,优先选择较小前角,防止崩齿;不适合高硬度球墨铸铁。
7. 工程塑料、胶木、层压板:电木、玻纤板、PVC、尼龙等非金属材料,切削负荷低,不易烧刀,M2 锯片通用性强。
8. 软质有色金属:锌合金、镁合金,适合低速开槽切断,重点防范粘刀。
二、谨慎加工(受限场景)
1. 调质高硬度钢材:硬度>30HRC 的调质钢,切削磨损急剧加快,刀具寿命短,一般不推荐,优先硬质合金锯片铣刀。
2. 球墨铸铁:硬度偏高、磨粒性强,高速钢锯片磨损快,仅适合小批量、浅槽低速加工。
3. 高温合金、钛合金:切削温度高、加工硬化严重;仅可做小试、浅切,大批量加工不推荐。
三、不适合加工材料
1. 淬硬钢(HRC40 以上):切削温度高,高速钢红硬性不足,极易快速磨损、崩齿、烧刃。
2. 硬质合金、陶瓷:工件硬度超过高速钢,无法切削。
3. 高硬度耐磨铸件:含高铬白口铸铁,磨料磨损极强,高速钢刀具很快失效。
上一条:
没有了
下一条:
平口圆刀常用基材有哪些