信息来源:www.cssjlgj.com | 发布时间:2026年09月14日
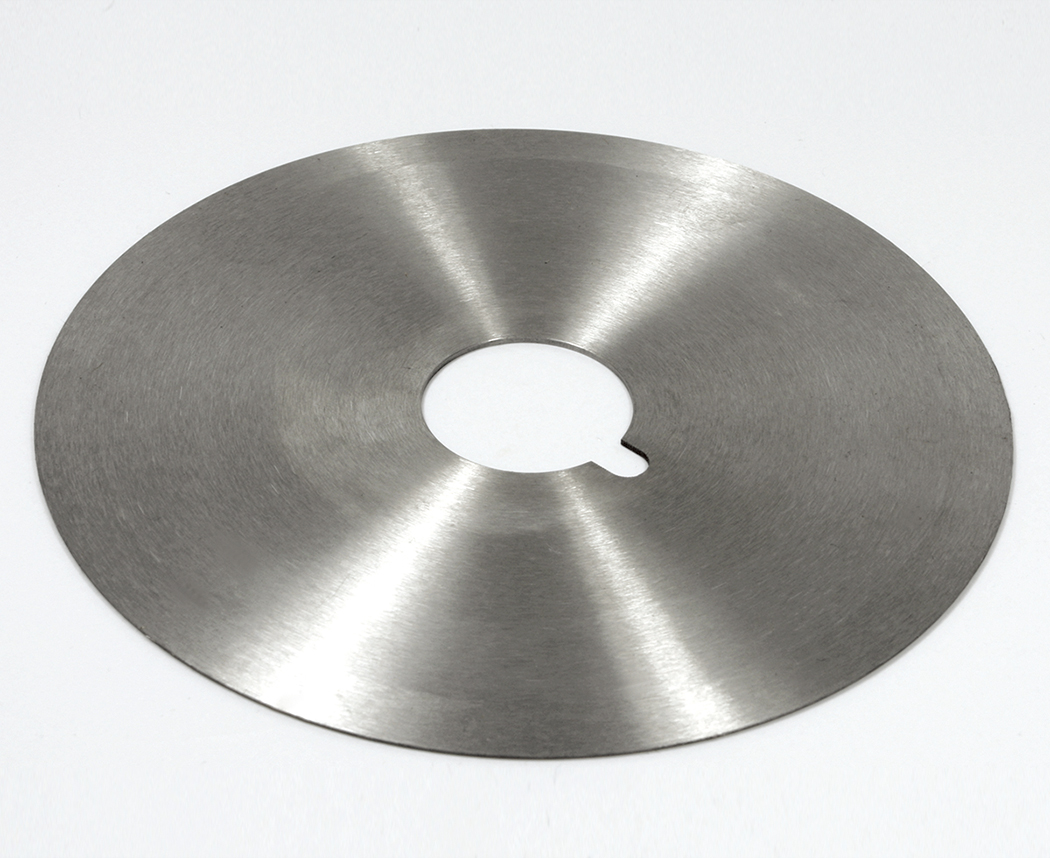
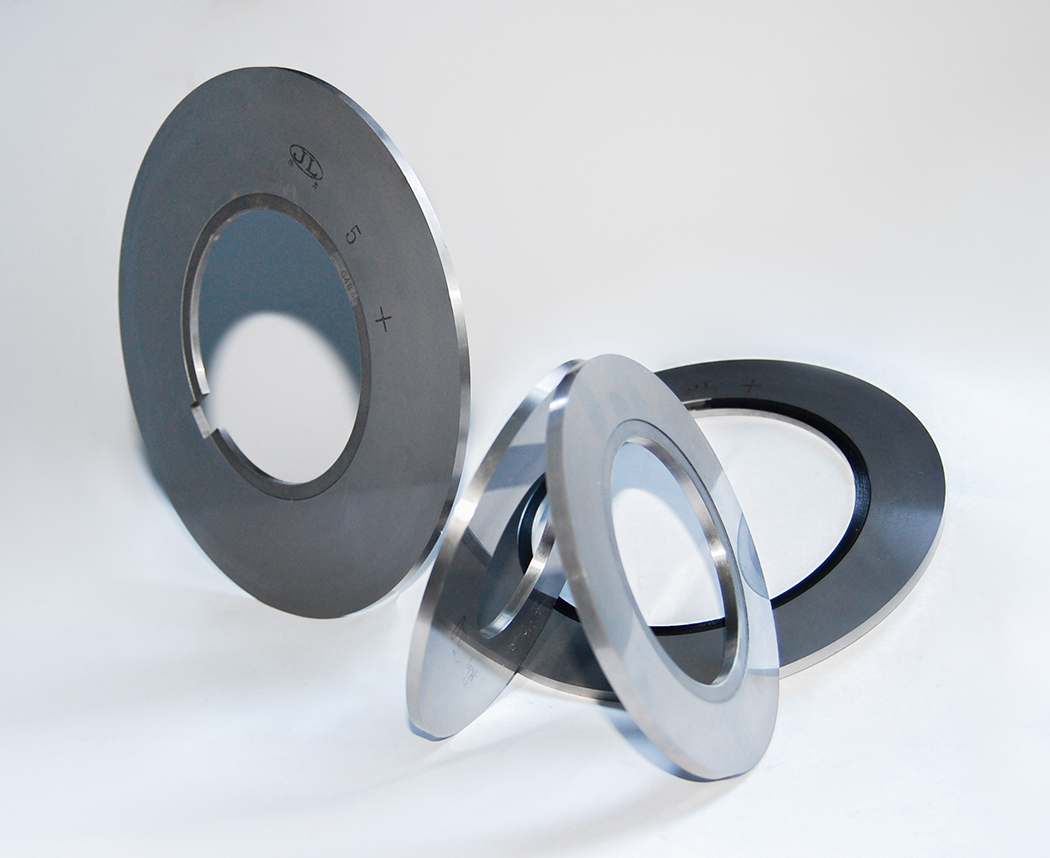
平口圆刀基材选择以裁切介质、线速度、载荷、精度、防腐要求为核心依据,工业领域主流基材分为高碳高铬冷作模具钢、高速钢(HSS)、粉末冶金高速钢、硬质合金(钨钢)、合金工具钢、马氏体不锈钢、弹簧工具钢七大类别,各基材性能及适用工况如下:
一、高碳高铬冷作模具钢
1. Cr12MoV(国标)
属于高碳高铬钼钒冷作模具钢,经真空淬火 + 深冷回火后硬度可达 HRC58~62,淬透性优良、热处理变形量可控,基体碳化物分布均匀,兼顾耐磨性与一定韧性,可多次修磨。适用于纸张、无纺布、普通薄膜、不干胶、橡胶、薄塑料等中轻载分切,是通用型平口圆刀主流基材。短板为冲击韧性有限,不适用于强冲击工况,潮湿环境需配套表面防锈处理。
2. SKD11(日标,等效 D2/1.2379)
JIS G4404 冷作模具钢,钒含量高于 Cr12MoV,耐磨性能更优,尺寸稳定性佳,热处理后硬度 HRC60~63。适合硬质塑料、厚纸板、玻纤类复合材料、薄铝带等中等磨损工况的精密平口圆刀,广泛应用于高速分切机。缺点是抗冲击韧性偏弱,侧向载荷下易产生刃口微崩,研磨加工难度偏高。
二、高速钢 HSS
1. W6Mo5Cr4V2(M2,钼系高速钢)
最常用通用高速钢,热处理硬度 HRC62~66,红硬性、韧性均衡,磨削工艺性好,刃口可研磨至高锋利度,抗振动性能优于高铬模具钢。适配薄膜、铝箔、铜箔、化纤、薄非金属材料的高速精密分切,适合裁切时存在小幅振动的产线。可进行 TiN、TiAlN 涂层提升耐磨寿命。
2. W18Cr4V(钨系高速钢)
传统钨系高速钢,红硬性优良,淬火工艺窗口宽,不易过热脱碳,组织稳定,适合中高速连续裁切工况。多用于对高温稳定性有需求的平口圆刀,适合热熔膜、厚纸类材料分切;相对钼系高速钢,韧性略低。
3. SKH-51、M35、M42(含钴高速钢)
添加钴元素,红硬性与高温耐磨显著提升,硬度可达 HRC64~68,高速持续裁切下刃口抗软化能力强。用于高线速度、摩擦发热大的精密分切,如 PET 薄膜、多层复合膜、金属箔;材料成本高于普通 M2 高速钢。
三、粉末冶金高速钢(PM 高速钢,如 HAP40、PM23)
采用粉末冶金工艺制备,碳化物组织细小均匀,无粗大碳化物偏析,同时实现高硬度、高耐磨与良好韧性,热处理变形极小,尺寸一致性优良,可承受高载荷、高速、强磨损工况。适用于精密平口圆刀,如锂电池隔膜、光学膜、高强度复合材料、薄不锈钢带分切;基材造价高,多用于成套分切设备。
四、硬质合金(钨钢,WC-Co)
以碳化钨为基体、金属钴作为粘结相的粉末冶金硬质合金,硬度 HRA89~92.5,耐磨性能远超各类工具钢,热稳定性好,刃口长期保持高精度,几乎无塑性变形。适合高磨蚀材料、金属薄带、玻纤、碳纤维复合材料的长时间连续分切,是高精度、长寿命平口圆刀基材。局限性:脆性大,抗冲击差,受冲击易崩刃,加工成本高,一般用于整体硬质合金薄型平口圆刀或镶刃结构圆刀。常用牌号 K10、K20 等,钴含量越高韧性越好,耐磨性相应降低。
五、低合金工具钢(9CrSi、CrWMn)
9CrSi 为硅铬合金工具钢,淬硬性良好,韧性优于高铬钢,热处理变形小,成本较低,硬度 HRC55~60。多用于低速、轻载、普通纸张、皮革、薄橡胶裁切的平口圆刀;耐磨性一般,高速或磨蚀性材料工况下刃口衰减快,属于经济型基材。
六、马氏体不锈钢(440C / 9Cr18)
高铬马氏体不锈钢,淬火后硬度 HRC57~61,具备优良的耐锈蚀能力,可满足食品、医药、洁净车间、高湿环境使用要求,易清洁。用于食品包装膜、医用敷料、湿态材料分切平口圆刀;耐磨性能弱于 Cr12MoV 与 SKD11,不适合强磨蚀材料。
七、弹簧工具钢(65Mn)
碳素弹簧钢,成本低廉,韧性好,热处理后 HRC52~58。仅用于低速、轻载、低精度裁切场景,如普通布料、薄纸板简易分切;硬度低、耐磨性差,刃口易卷刃,一般不用于高速精密分切平口圆刀。