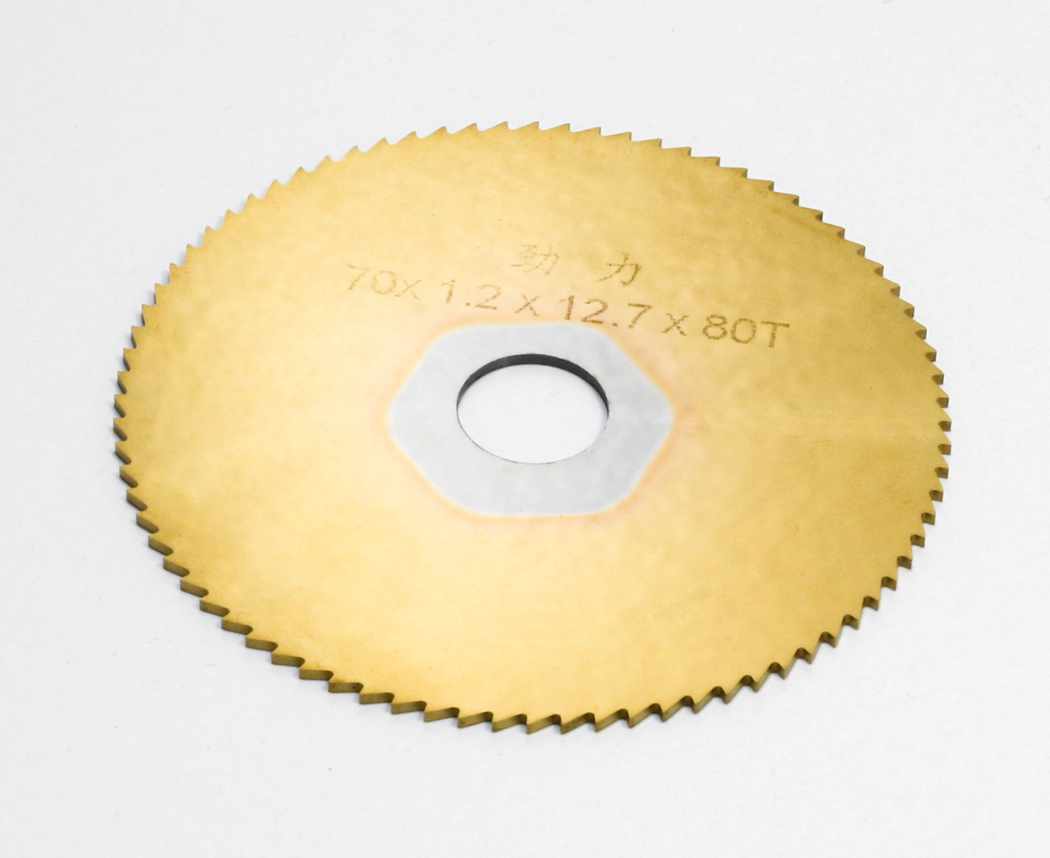
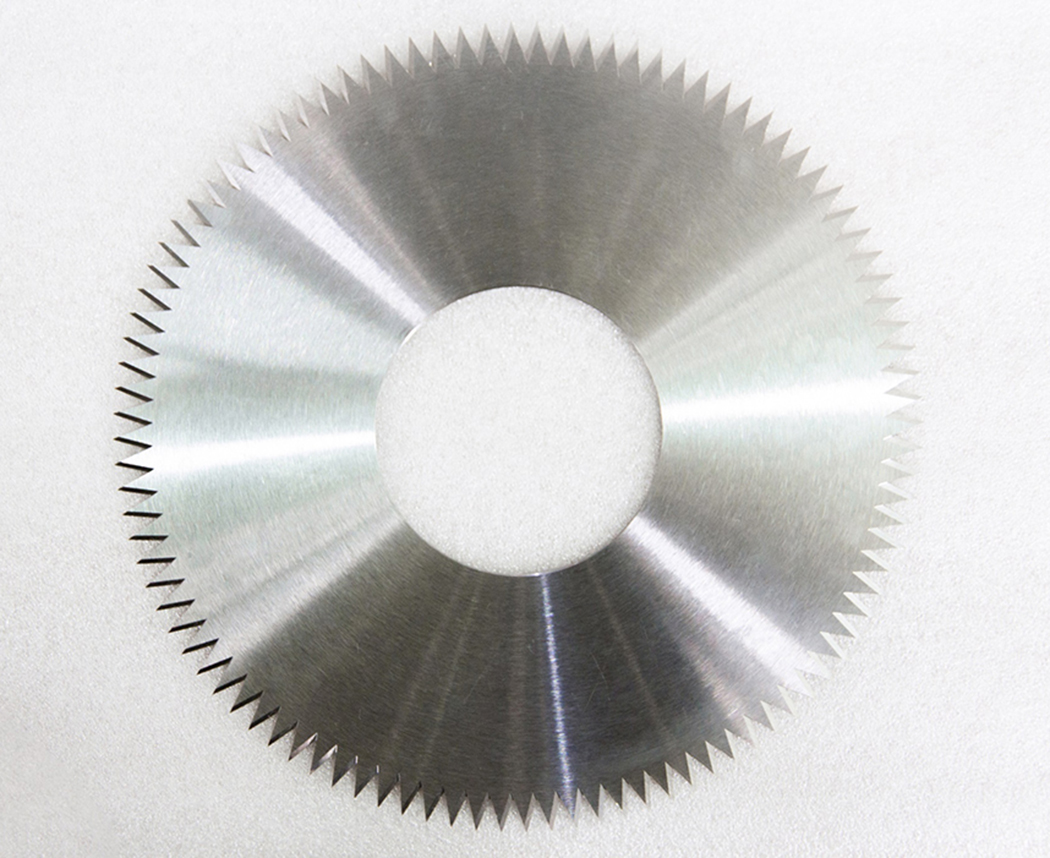
涂层锯片铣刀怎么提高刀具使用寿命
涂层锯片铣刀想要延长使用周期,可以从基体与涂层选型、刃口预处理、切削参数、装夹方式、冷却润滑、工件工况、刀具保管与修磨等多个方面进行管控。信息来源:www.cssjlgj.com | 发布时间:2026年10月19日
在刀具选型与前期制备方面,根据加工材料匹配对应的基体与涂层体系。加工不锈钢、耐热合金等容易产生高温的材料,可选用耐高温抗氧化涂层;加工铝、铜等塑性材料,可选择低摩擦特性的涂层,减少材料粘黏。涂层厚度需要合理控制,配合刃口钝化处理,消除刃口微观缺口,降低涂层在切削冲击下出现剥落的可能性。齿数与齿形需要结合槽宽、材料特性、机床刚性来选定,避免齿密度不合理造成切削载荷集中。
切削参数的合理设置对寿命影响明显。切削线速度参照涂层耐热性能选取,不要长时间在超出涂层耐受温度的区间持续加工;每齿进给量保持稳定,进给过大容易引发崩齿,进给过小会加剧刃口摩擦磨损,产生积屑瘤。切入切出过程尽量平缓,减少硬冲击,降低交变热应力与机械应力对刃口、涂层的损伤。加工断续切削工况时,可适当下调切削速度,缓冲反复冷热交替带来的疲劳损耗。
装夹与机床状态管控同样重要。选用精度合格的刀柄与压紧垫片,控制刀具端面与径向跳动,跳动偏大容易造成单齿过载,加速涂层磨损与崩齿。刀具悬伸长度在满足加工深度的前提下尽量缩短,提升整体刚性,抑制切削振动。锁紧扭矩按照规范执行,避免压力不均造成锯片变形,产生偏载磨损。加工前检查机床主轴、导轨间隙,机床振动会持续冲击刃口,缩短刀具使用时长。
冷却与润滑方案按需优化。连续切削产生高温的场景,采用合适的切削液带走热量,降低切削区域温度,减缓涂层氧化磨损;选用微量润滑方式时,要确认涂层适配该加工方式。切削液需要保持清洁,避免混入大量硬质切屑,防止切屑对刃口涂层产生研磨划伤。加工塑性材料时,良好润滑可以减轻工件材料粘附在齿刃表面,减少积屑瘤对刃口的持续破坏。
加工工况与操作管理上,工件装夹需要稳固,减少加工过程工件震颤。加工前清理工件表面的氧化皮、硬点,避免刃口直接撞击硬质表层。加工过程观察切削声音、工件表面质量,出现异响、表面纹路异常时及时停机检查,防止微小损伤持续扩大。
刀具存放、使用后维护与修磨也需要规范。存放时做好防护,避免刃口磕碰划伤涂层,涂层一旦破损,基体容易快速磨损。刀具出现磨损后及时修磨,修磨过程控制磨削热量,避免高温损伤基体;修磨完成后可重新做涂层处理,恢复切削性能。修磨前评估齿部损伤程度,存在基体裂纹、大面积崩损的刀具不适合再次涂层复用。
上一条:
没有了
下一条:
分切圆刀热处理工艺包含哪些