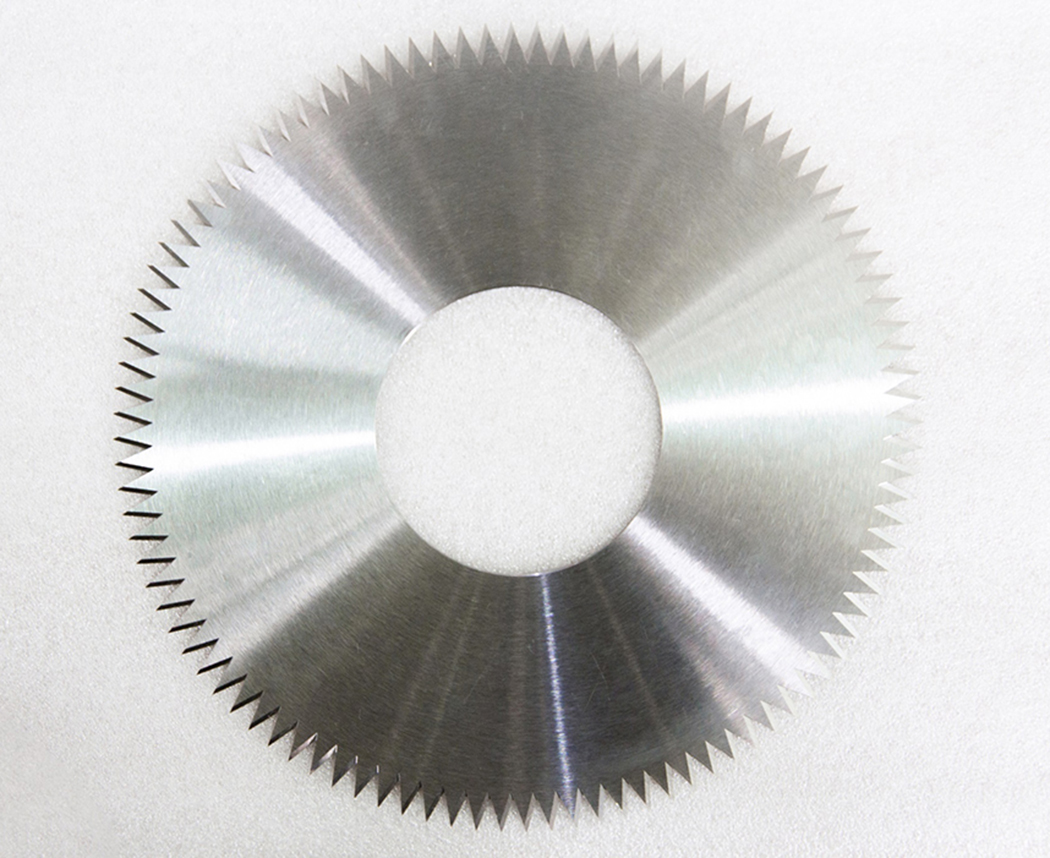
钨钢角度刀的材料特性体现在哪里
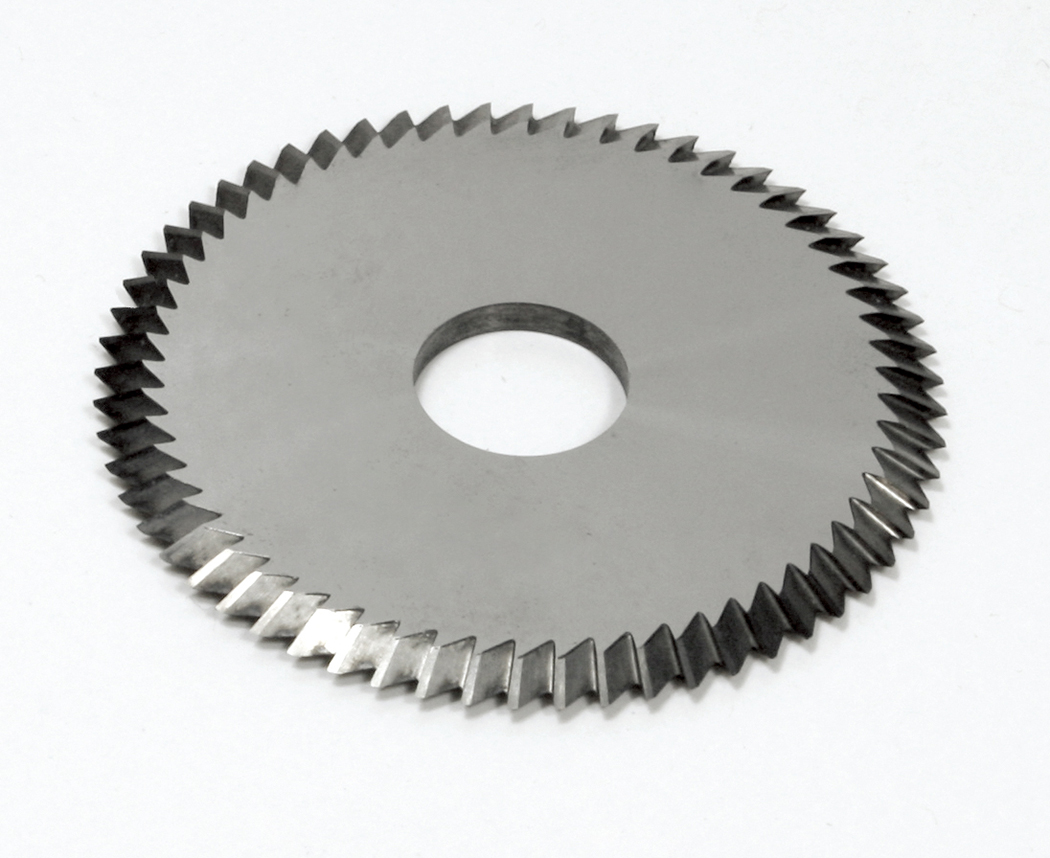
钨钢角度刀基材为碳化钨基硬质合金,依托粉末冶金烧结成型,材料特性直接决定角度刃口成型稳定性、切削耐久能力与加工精度表现,整体以高硬度、耐磨耐热、刚性优良为核心,同时兼顾韧性匹配、化学稳定性等指标,适配各类倒角、斜角成型、角度铣削等精密加工场景,具体体现在以下方面:信息来源:www.cssjlgj.com | 发布时间:2026年10月26日
1. 高硬度与耐磨性能。材料硬度普遍可达 HRA89~93,远高于高速钢等常规刀具材料,碳化钨硬质相可有效抵抗切削摩擦磨损,角度刃口长期使用不易快速钝化,能够稳定维持预设角度轮廓,减少因刃口磨损带来的角度超差、表面质量下降问题,延长刀具服役周期。
2. 优良红硬性(热稳定性能)。具备良好高温保持能力,在高速切削产生的高温工况下,仍可维持稳定硬度,不易发生软化、塑性变形,避免角度刃受热塌陷、轮廓失准,支持连续化、高效率切削作业。
3. 高刚性与抗形变能力。弹性模量高,受力后形变幅度小,加工时角度刃不易发生退让、偏摆,保障倒角、斜切面的角度一致性,适合薄壁件、高精度角度成型加工;可通过调整粘结相占比、晶粒规格,实现刚性与韧性的适配调配。
4. 韧性适配与抗崩刃表现。以钴、镍等作为粘结相,平衡硬质相的脆性特征;细晶粒牌号适合轻载、精密精加工,刃口可做锋利研磨;粗晶粒、高粘结相牌号冲击韧性更好,适配断续切削、带冲击的加工工况,降低角度尖角位置崩损风险。
5. 化学稳定性与抗粘附能力。材料化学惰性较好,切削过程中不易和多数工件材料发生亲和反应,可减少积屑瘤、材料粘刀现象,利于维持刃口光洁,保障加工面粗糙度与角度轮廓精度,同时具备一定耐蚀能力,适配常规切削液工况。
6. 材质可定制化特性。可根据加工对象选用不同晶粒规格、粘结相含量的牌号,也可配套涂层工艺进一步提升耐磨、抗高温性能;材料致密均匀,便于精密研磨成型各类小角度、大角度、复合角度刃形,满足非标角度刀具的制备要求。
7. 材料固有局限(配套参考)。该材质脆性偏大,抗强冲击过载能力有限,不当装夹、剧烈冲击、过大切削载荷仍易造成刃口崩裂,在工艺选型、切削参数设置时需结合材料特性合理管控。
上一条:
没有了
下一条:
涂层锯片铣刀怎么提高刀具使用寿命