信息来源:www.cssjlgj.com | 发布时间:2026年11月09日
双角圆刀密集配刀常见于锂电极片、薄膜、胶带多列分切场景,刀轴上数十片刀片并排安装,刀片平行度直接决定各刀咬合间隙均匀性、切口毛刺一致性,严重时会出现局部压伤、崩刃、切不断。管控分为零件基准、刀轴基准、隔套精度、装配工艺、检测、运行补偿全链条控制。
1. 上游零件基准管控(源头)
1. 刀片自身平面度、端面跳动
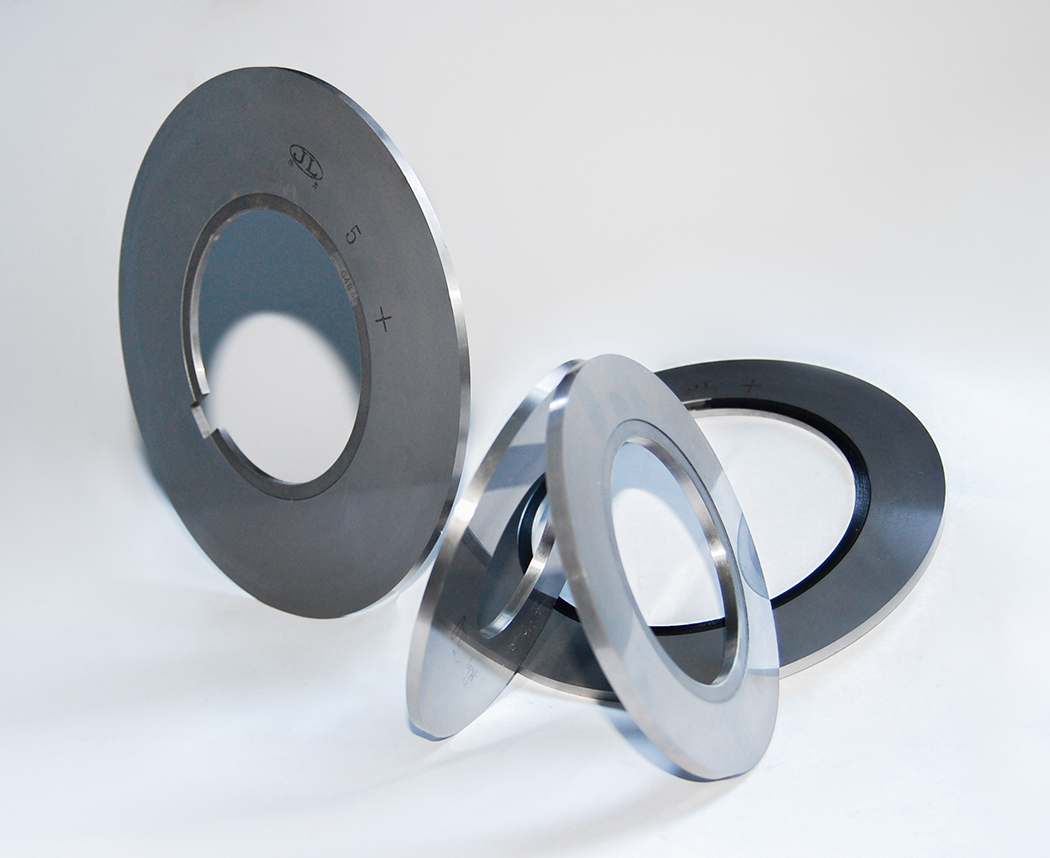
双角圆刀两片端面为装配基准面,出厂必须保证端面平行度、平面度达标;薄型硬质合金双角圆刀重点管控磨削翘曲,磨削后做去应力处理,避免装配受力后变形。若刀片本身端面瓢曲,无论怎么装配,平行度都无法保证。
2. 隔套(垫片)精度是密集配刀核心
密集配刀大量使用定位隔套,隔套两端面平行度、端面粗糙度、壁厚均匀度要求高;隔套端面不平行,每叠加一片,误差就会累积,多刀组误差逐级放大。
选用整体精密研磨隔套,不使用多层薄垫片叠加配刀(多层垫片叠加极易产生错边、累积平行度误差);
隔套材质稳定,避免受压变形;隔套内孔与刀轴配合间隙合理,间隙过大容易偏斜。
3. 刀轴本体基准
刀轴的圆柱度、各轴肩端面与轴线的垂直度、刀轴径向跳动必须提前校验;刀轴弯曲、轴肩端面倾斜,装配后所有刀片整体倾斜,多刀平行度同步失效。
2. 装配工艺管控(密集配刀重点)
1. 装配顺序与清洁
装配前刀片端面、隔套两端面、刀轴轴肩全部擦拭干净,无粉尘、金属碎屑、毛刺;微小杂质夹在结合面,会造成单点垫高,刀片倾斜。
2. 锁紧方式与扭矩控制
多刀组锁紧时,不能一次性锁死,采用分步均匀预紧、逐级加压,由中间向两端或者两端交替锁紧,避免受力把刀片挤偏、翘曲;锁紧扭矩严格按照工艺,扭矩过大,薄刀片会发生弹性形变、端面翘曲;扭矩不足,运行振动后刀片移位、平行度跑偏。
3. 定位方式
密集配刀一般采用键槽或者平键周向定位,防止刀片转动;键与键槽间隙不能过大,避免刀片侧向偏移,破坏平行。
禁忌:密集多刀组不适合依靠手推对齐,靠外力强行掰刀片校正平行,会产生装配内应力,高速运转后回弹失准。
3. 检测手段
1. 静态检测(装配完成后,不上机)
使用百分表 / 千分表,固定表座,沿刀片径向、轴向打每一片刀片的端面跳动;以基准刀片(首片)为参考,比对其余刀片端面的轴向偏差,间接反映刀片之间平行度。
2. 整机空载动态检测
低速盘动刀轴,在旋转状态复测端面跳动,区分静态装配误差和受力、旋转带来的变形;排除刀轴本身跳动带来的干扰。
3. 辅助校验
配套底刀 / 底辊,检查每一把双角圆刀与底辊的咬合间隙,多刀间隙如果差异明显,就是刀片平行度超差的直观表现。
4. 工况与运行过程管控
1. 控制温升
高速分切摩擦发热,刀轴、隔套、刀片热膨胀不一致,会改变结合面状态,造成平行度漂移;长时高速分切可增加刀轴冷却。
2. 阻止振动
机架、刀座刚性不足,运行振动会让锁紧面松动,平行度逐步劣化;密集多刀组对刀座刚性要求更高。
3. 定期复检
密集配刀属于高累积误差结构,换料、重磨刀片、拆装后必须重新校验平行度;日常点检同步比对各刀切口质量(毛刺、压痕),作为平行度异常的预警。
5. 误差分配逻辑
多刀密集配刀属于误差累积系统:
单刀片端面误差 + 隔套两端面误差 + 刀轴垂直度误差 + 锁紧形变误差,叠加后形成总偏差。
设计时要做误差分配,减少串联叠加数量;刀组数量越多,对单个零件的端面精度要求越严苛。